 0


Actualités de l'industrie
Maison / Nouvelles / Actualités de l'industrie / Comment sont fabriqués les roulements à billes ? Le processus de fabrication complet, étape par étape

2026-09-21
Un roulement à billes devient un roulement dès la phase de meulage, pas avant. Le forgeage, le tournage et le traitement thermique préparent des formes en acier trempé ; le meulage et le rodage déterminent ensuite les microns qui déterminent le silence de rotation du roulement, la charge qu'il supporte et sa durée de vie. Cette commande est importante pour quiconque achète des roulements, car elle explique où se situe le coût, pourquoi deux devis pour la même taille peuvent différer si largement et pourquoi les problèmes de qualité remontent généralement à quelques étapes spécifiques et vérifiables.
Ouvrez un roulement 608 défectueux provenant d'un moteur de ventilateur ou d'une roue de skateboard et l'anatomie est d'une simplicité presque décevante : une bague intérieure, une bague extérieure, une rangée de billes durcies, une cage qui empêche ces billes de se toucher et un film de graisse. La question de la fabrication est de savoir comment ces cinq éléments de base sont fabriqués avec suffisamment de précision pour fonctionner à des dizaines de milliers de tours par minute. La réponse est deux lignes de production parallèles – une pour les anneaux, une pour les boules – qui ne se rencontrent qu’au moment de l’assemblage final.
Ce guide suit le processus complet tel qu'il est exécuté par une usine de roulements à billes : sélection des matières premières, forgeage, tournage, traitement thermique, fabrication des billes, meulage, superfinition, assemblage et tests de lots. Il couvre également les roulements revêtus, le contrôle qualité, les contrôles importants avant la commande et les questions que les acheteurs soulèvent le plus souvent. La description reflète la production selon un système de qualité ISO 9001:2015 dans une usine avec une production annuelle de 30 millionss d'ensembles.
Un roulement rigide à billes contient quatre composants solides et un consommable, et chacun suit un parcours de production complètement différent. Cette répartition est la clé pour comprendre les différences de qualité entre les fournisseurs : chaque composant comporte ses propres modes de défaillance, et une seule étape faible – une chaleur d'acier sale, une bille molle, un chemin de roulement rugueux – suffit à entraîner l'ensemble de l'assemblage.
Le chemin de charge à travers ces pièces explique l’exigence de précision. Chaque unité de force passant de l'arbre au boîtier traverse deux chemins de roulement, un jeu de billes et un film lubrifiant mesuré en microns. Si un chemin de roulement est rugueux ou si une bille est déformée, les contraintes de contact se concentrent sur des points saillants microscopiques, et ces points deviennent les premiers points de fatigue. C'est pourquoi la production de roulements consiste moins à façonner l'acier qu'à éliminer les dernières traces d'erreur.
La plupart des roulements rigides à billes dans le monde sont initialement fabriqués en acier chromé, une nuance de chrome à haute teneur en carbone qui porte plusieurs noms nationaux : AISI 52100 aux États-Unis, 100Cr6 en Allemagne, SUJ2 au Japon et GCr15 en Chine. La chimie est volontairement simple, environ 1 % de carbone et 1,5 % de chrome, car la valeur n'est pas dans les alliages exotiques mais dans la propreté. Les inclusions dures non métalliques dans l'acier sale agissent comme des points de concentration des contraintes et, en service, elles apparaissent sous forme de bruit et d'écaillage par fatigue précoce. C'est pourquoi une usine sérieuse vérifie chaque lot de chaleur entrant par analyse spectrale au lieu de se fier uniquement au certificat de l'usine.
Les qualités inoxydables sont destinées aux environnements corrosifs et se divisent en deux options très différentes. L'AISI 440C est un acier inoxydable martensitique qui durcit comme l'acier chromé, avec une teneur de 56 à 60 HRC tout en résistant à la rouille, ce qui en fait un choix standard pour les équipements alimentaires, les zones de lavage et les produits extérieurs humides. L'AISI 304 ne peut pas du tout être durci par traitement thermique - il reste mou, en dessous d'environ 200 HB - donc les roulements 304 échangent leur capacité de charge contre une résistance maximale à la corrosion. L'acier au carbone se situe à l'autre extrémité de l'échelle : il réduit le coût des produits légers tels que les jouets et les roulettes à basse vitesse, mais il ne peut pas égaler l'acier chromé en termes de dureté ou de résistance à la fatigue.
| Matériel | Caractéristiques clés | Dureté typique | Utilisations courantes |
|---|---|---|---|
| Acier chromé (AISI 52100 / GCr15) | Haute teneur en carbone et environ 1,5 % de chrome ; excellente tenue à la fatigue de roulement | 60-64 HRC après traitement thermique | Moteurs, appareils électroménagers, outils électriques, pompes, pièces automobiles |
| Acier au carbone | Coût réduit, précision moindre et durée de vie en fatigue plus courte | Dessous en acier chromé trempé | Jouets, roulettes, quincaillerie légère |
| Inox AISI 304 | Austénitique ; ne peut pas être complètement durci ; résistance maximale à la corrosion | Moins de 200 HB environ (doux) | Équipements alimentaires, zones humides et de lavage avec des charges modestes |
| Inox AISI 440C | Martensitique ; acier inoxydable durcissable avec une forte résistance à la corrosion | 56-60 HRC après traitement thermique | Produits alimentaires et d'extérieur nécessitant une réelle capacité de charge |
La production d'anneaux et la production de billes fonctionnent comme deux lignes parallèles qui convergent uniquement au moment de l'assemblage. Sur la ligne annulaire, la séquence comprend le forgeage, le recuit, le tournage, le traitement thermique et le meulage ; sur la ligne de balle, c'est la frappe à froid, le solin, le traitement thermique, le meulage et le rodage. L'aperçu ci-dessous suit l'ordre utilisé dans l'atelier d'une usine de roulements à billes à gorge profonde.
La traçabilité s'étend à chaque étape. Chaque billette conserve son numéro de chauffe, chaque lot enregistre son passage au four et chaque liste de colisage fait référence au lot de production, de sorte qu'un roulement fini puisse être retracé jusqu'à son certificat d'acier. Dans le cadre d'un système ISO 9001:2015, il ne s'agit pas d'une paperasse facultative : lorsqu'un client signale un bruit des mois plus tard, la traçabilité détermine si la cause réside dans un lot d'acier, un traitement thermique ou un paramètre d'assemblage - et cette distinction décide si la bonne réponse est le tri, la reprise ou une correction du processus.
Les billes de roulement ne sont jamais découpées en sphères. Ils sont frappés presque ronds, puis roulés les uns contre les autres sous un abrasif jusqu'à ce que chaque surface soit moyenne - un processus d'auto-correction qui transforme le fil d'acier dur en billes rondes en une fraction de micron. Étant donné que les pièces sont en acier écroui, les outils de coupe s'useraient instantanément ; Le façonnage abrasif est la seule voie pratique.
La raison pour laquelle le processus fonctionne est la géométrie : une balle n’a pas d’axe fixe. Il tourne librement dans les rainures et présente chaque point de sa surface à l'abrasif, de sorte qu'un point élevé est toujours la prochaine chose à s'user. La balle qui dépasse est ensuite frappée ; le processus supprime ses propres erreurs. C’est ce qui permet de produire en masse des sphères avec plus de précision que presque n’importe quelle autre pièce usinée.
Le système de notation attribue des chiffres à la rondeur. Dans la convention standard de classement des billes, le numéro de grade est l'écart maximum autorisé par rapport à une sphère parfaite en micropouces, donc le grade 100 autorise environ 2,5 microns, le grade 25 autorise 0,64, le grade 10 autorise 0,25 et le grade 5 autorise seulement 0,13. La plupart des roulements à gorge profonde du commerce fonctionnent avec des billes de grade 100 ; les moteurs d'appareils silencieux et les broches de précision justifient le grade 10 ou mieux. Chaque échelon vers le bas de l'échelle de qualité ajoute du temps de rodage et des coûts d'inspection, ce qui fait de la qualité à billes l'un des facteurs de coûts les plus discrets dans tout devis de roulement.
La rondeur seule ne suffit pas : les boules doivent également correspondre à leurs anneaux. Puisqu'aucun processus de broyage n'est parfaitement reproductible, les billes finies sont triées en groupes de tailles mesurées en fractions de micron, et les anneaux meulés dans le même lot sont associés au groupe qui rétablit le jeu interne conçu. Cet assemblage sélectif est une pratique courante dans l'ensemble de l'industrie, et c'est une raison supplémentaire pour laquelle les usines de roulements mesurent tout deux fois : une fois pour trier et une fois pour prouver.
Le meulage façonne l’acier, mais le traitement thermique décide de sa survie. Un chemin de roulement parfaitement rectifié sans la dureté correcte se bosselerait et s'écaillerait sous la charge en quelques jours. C'est donc dans le four, et non dans la rectifieuse, qu'une pièce d'acier façonné devient réellement un matériau de roulement.
Pour l'acier chromé, les ébauches d'anneaux et les billes sont chauffées à environ 840 °C jusqu'à ce que la structure se transforme en austénite, trempées dans l'huile assez rapidement pour bloquer la martensite dure, puis trempées à près de 160 °C pour soulager les contraintes internes. Le résultat est 60-64 HRC : suffisamment dur pour résister à la fatigue du contact de roulement, suffisamment résistant pour ne pas se fissurer sous le choc. Évitez le tempérament et les pièces restent cassantes ; la surchauffe et la dureté diminuent avec la durée de vie.
Le contrôle à ce stade est invisible sur une pièce finie et coûteux à simuler. L'uniformité de la température du four, l'état de l'huile de trempe et le temps de trempage déterminent si un lot entier atterrit dans les spécifications ou dérive doucement. La distorsion doit également être gérée : les anneaux traités thermiquement se déforment légèrement et le processus doit maintenir cette déformation à l'intérieur de la surépaisseur de broyage, sinon la ligne de broyage paie l'erreur du four en cycles supplémentaires. Les nuances de précision ajoutent une étape supplémentaire : un traitement à froid en profondeur qui transforme l'austénite retenue et stabilise les dimensions au fil des années de service.
Objectifs de dureté après traitement thermique : l'acier chromé (AISI 52100 / GCr15) atteint 60-64 HRC ; L'acier inoxydable AISI 440C atteint 56-60 HRC ; L'inox AISI 304 n'est pas durcissable à cœur et reste inférieur à environ 200 HB.
C’est aussi là que la division de l’acier devient physique. Les pièces 440C passent dans les mêmes fours et ressortent avec une dureté utilisable, tandis que les anneaux 304 ne peuvent pas du tout durcir. Ce simple fait métallurgique explique pourquoi les roulements 304 conviennent aux applications humides et corrosives avec des charges modestes, et pourquoi le 440C est la réponse lorsqu'une application nécessite à la fois une résistance à la corrosion et une capacité de charge réelle.
Chaque bague arrive volontairement surdimensionnée sur la ligne de broyage. Le broyage supprime cette tolérance et, en même temps, définit les tolérances pour lesquelles un acheteur paie réellement, ce qui en fait l'étape la plus influente de toute la chaîne de production.
La séquence est fixe : meuler les faces d'abord pour créer un plan de référence, puis le diamètre extérieur et l'alésage, puis le chemin de roulement. Le liquide de refroidissement coule constamment, car une roue momentanément sèche peut brûler la surface et créer des microfissures qui se cachent à l'intérieur d'une pièce apparemment en bon état jusqu'à ce qu'elle tombe en panne prématurément. Après le meulage du chemin de roulement, une passe de superfinition avec des pierres fines ramène la rugosité de la surface bien en dessous de 0,1 micron Ra — une finition qui ressemble à un miroir et, plus important encore, permet au film lubrifiant de se former et de supporter correctement la charge. Sauter ou raccourcir la superfinition est l'un des moyens classiques de réduire les coûts de manière invisible, et cela réapparaît toujours plus tard sous forme de bruit et de durée de vie raccourcie.
| Classe ISO | Équivalent ABEC | Ce que ça resserre | Applications typiques |
|---|---|---|---|
| P0 | ABEC1 | Tolérances dimensionnelles standards | Moteurs généraux, appareils électroménagers, outils électriques, pompes |
| P6 | ABEC3 | Tolérance de faux-rond et de largeur plus serrée | De meilleurs moteurs, outils électriques, boîtes de vitesses |
| P5 | ABEC5 | Contrôle du faux-rond au niveau du micron | Broches de machines-outils, instruments de précision |
| P4 | ABEC7 | Géométrie très serrée pour une vitesse élevée | Broches à grande vitesse, aérospatiale, pièces à main dentaires |
Le choix d'une classe est une décision de coût, pas un symbole de statut. Un moteur d'appareil, une pompe à eau ou un outil électrique fonctionne normalement correctement sur P0 (ABEC 1) ; payer pour P5 achète une tolérance que l'application n'utilise jamais. Les broches de machines-outils, les moteurs à grande vitesse et les instruments de mesure sont les cas où les P5 et P4 gagnent véritablement leur prix. Lorsque deux devis pour la même taille diffèrent fortement, la classe de tolérance est l'un des premiers éléments à confirmer par écrit, juste derrière la spécification de l'acier.
L’Assemblée est courte en temps et longue en conséquences. Deux lignes de production parallèles convergent et les pièces les moins coûteuses du roulement (cage, graisse et joints) finissent par déterminer une grande partie de son comportement dans le monde réel.
Les cages en acier embouti sont la norme par défaut dans les petits roulements à gorge profonde : peu coûteuses, rigides et rivetées ensemble à partir de deux moitiés. Les cages en nylon fonctionnent plus silencieusement et ne peuvent pas rouiller, c'est pourquoi elles dominent les roulements d'appareils à faible bruit, avec pour contrepartie un plafond de température autour de 120 °C. Le laiton apparaît dans des roulements plus grands ou spéciaux où la résistance et la résistance à la chaleur comptent ensemble.
Les anneaux et les balles se réunissent en groupes appariés. Le groupe de tailles de billes est sélectionné en fonction des chemins de roulement mesurés afin que le roulement assemblé atterrisse à l'intérieur de son jeu interne conçu - le petit mouvement libre entre les bagues qui rétrécit à mesure que le roulement est monté et chauffe. Le jeu standard (C0) convient à la plupart des applications ; un jeu C3 plus grand est spécifié lorsque la bague intérieure chauffe ou s'ajuste étroitement sur l'arbre. Les billes sont chargées dans l'espace entre les bagues décalées, espacées uniformément, et les poches de cage sont cassées ou rivetées autour d'elles avant que le roulement assemblé ne subisse son lavage final – car les résidus de meulage laissés à l'intérieur sont une source de bruit qu'aucun joint ne peut éliminer.
La graisse remplit environ un quart à un tiers de l’espace interne libre. Trop peu et le roulement se dirige vers le contact métallique à grande vitesse ; trop et le barattage augmente la température et le bruit. Pour les acheteurs, les spécifications de la graisse méritent d'être confirmées explicitement, car elles fixent la limite de vitesse, le comportement à basse température et la durée de vie sans entretien du produit fini.
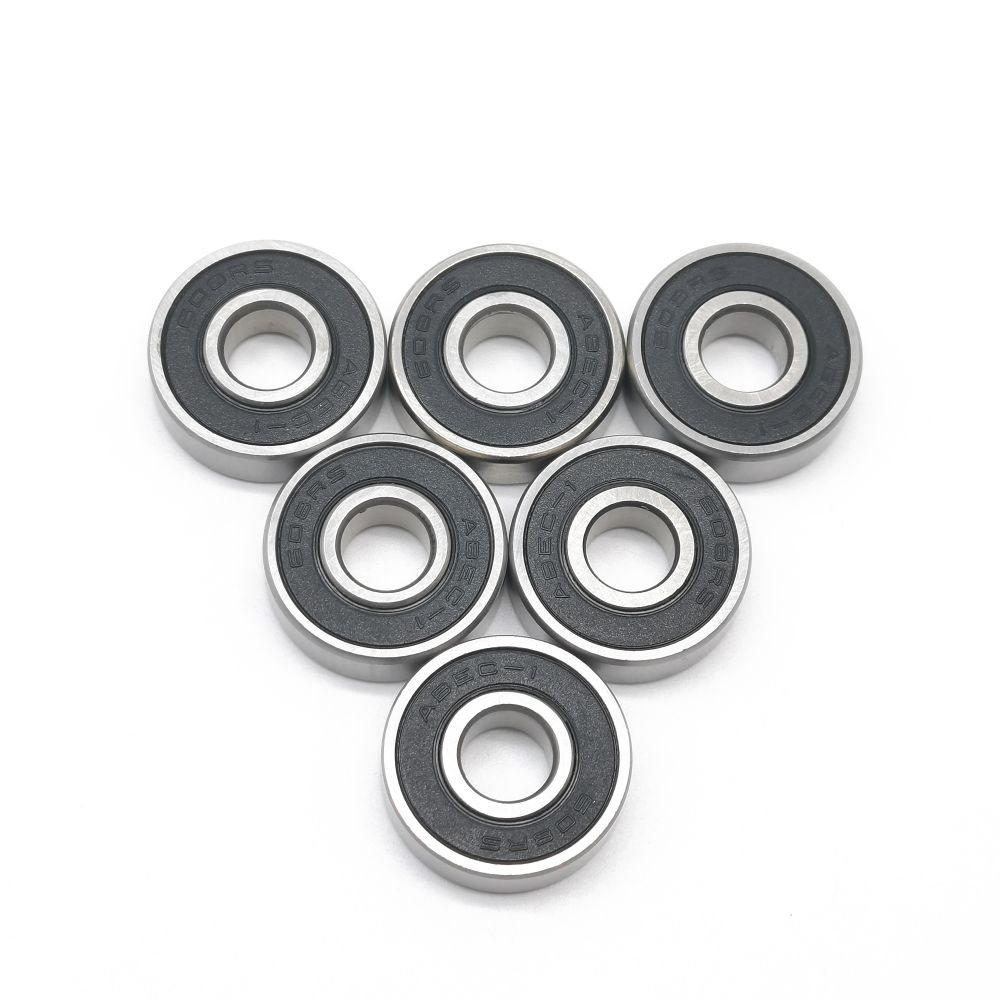
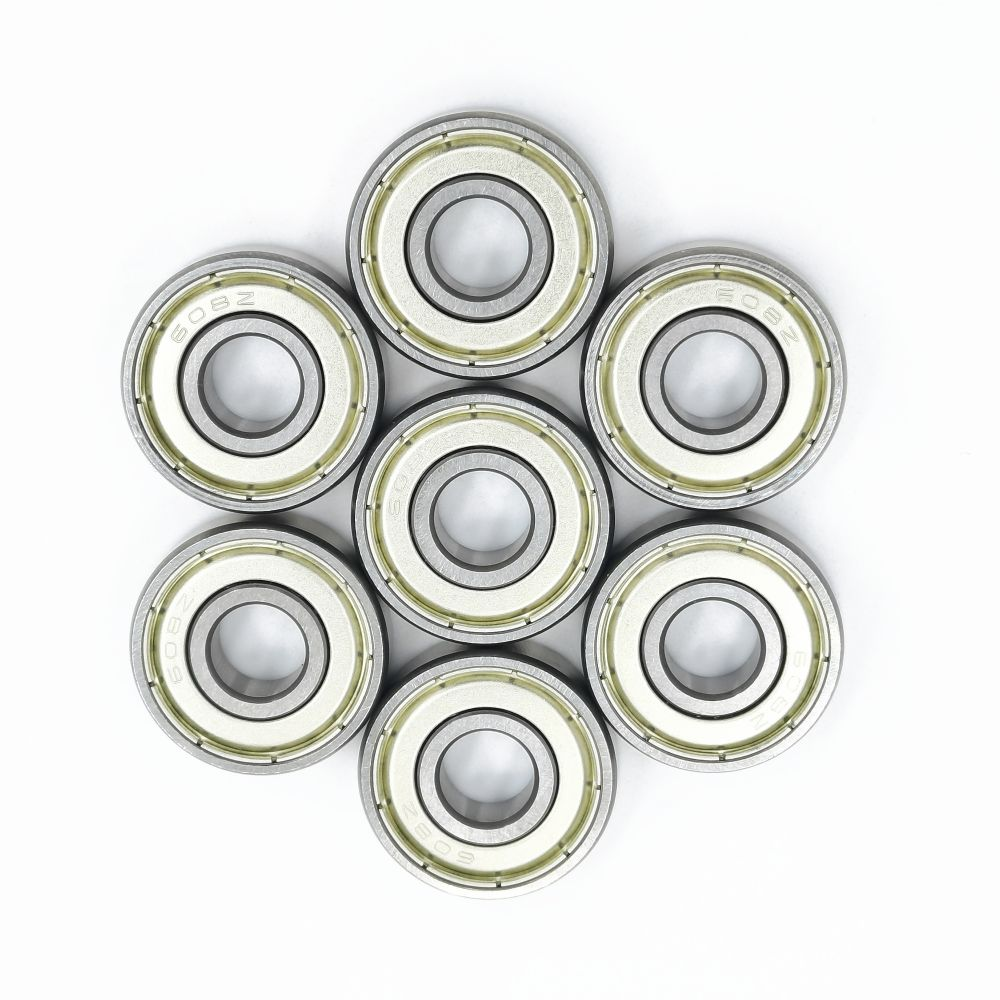
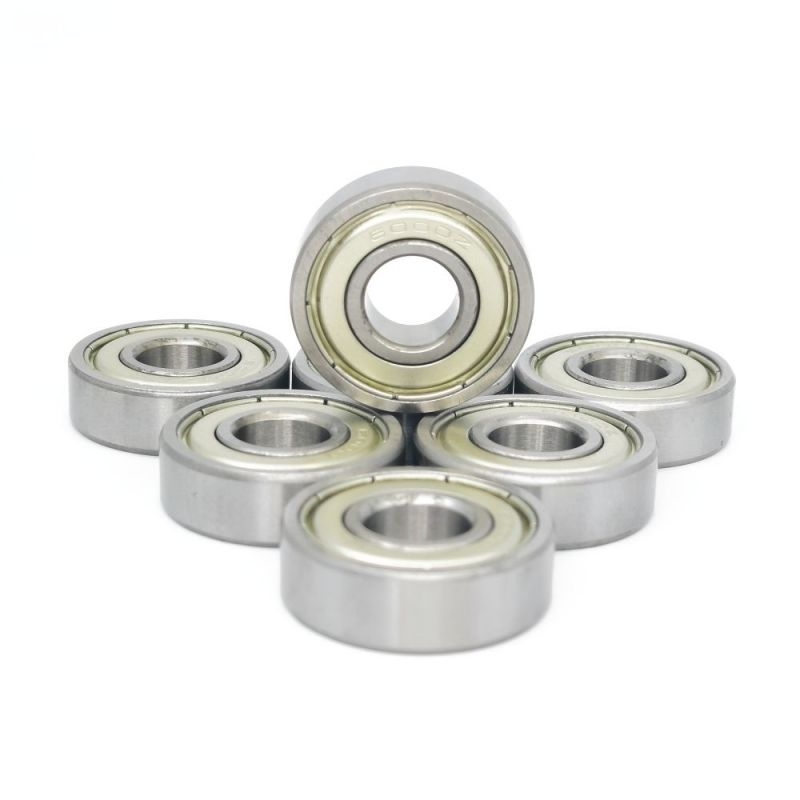
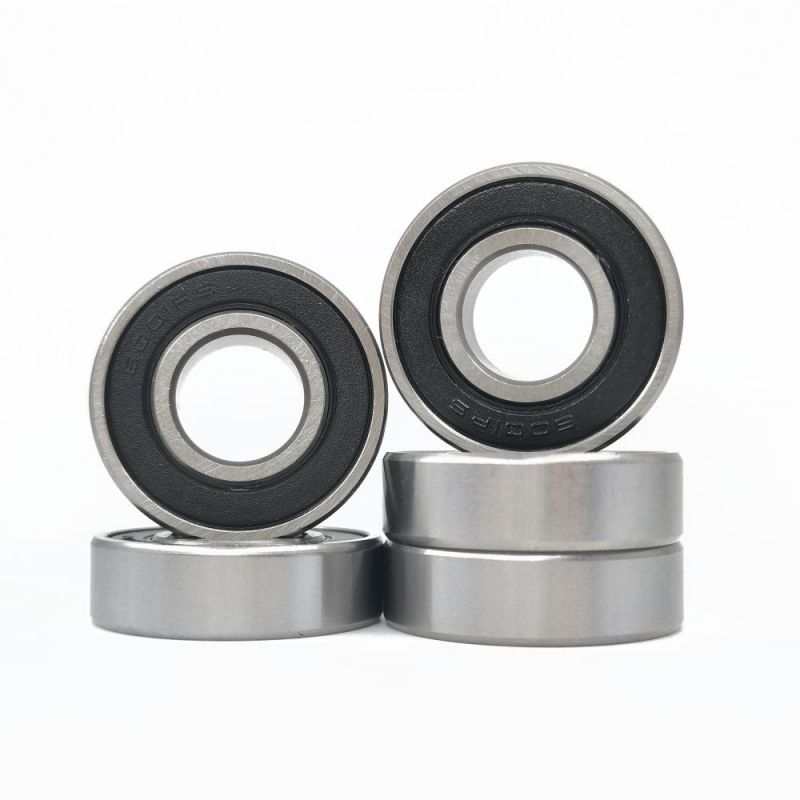
ZZ signifie deux boucliers métalliques : sans contact, traînée minimale, efficace contre les grosses poussières, modéré contre l'eau. 2RS signifie deux joints en caoutchouc, généralement du NBR, en léger contact avec la bague intérieure : bien mieux contre la poussière fine et l'humidité, un couple de fonctionnement légèrement plus élevé et un plafond de température pratique autour de 110 °C. Le bon choix est environnemental : les conditions sèches, rapides et propres tendent vers ZZ ; les équipements mouillés, poussiéreux ou lavés penchent vers le 2RS.
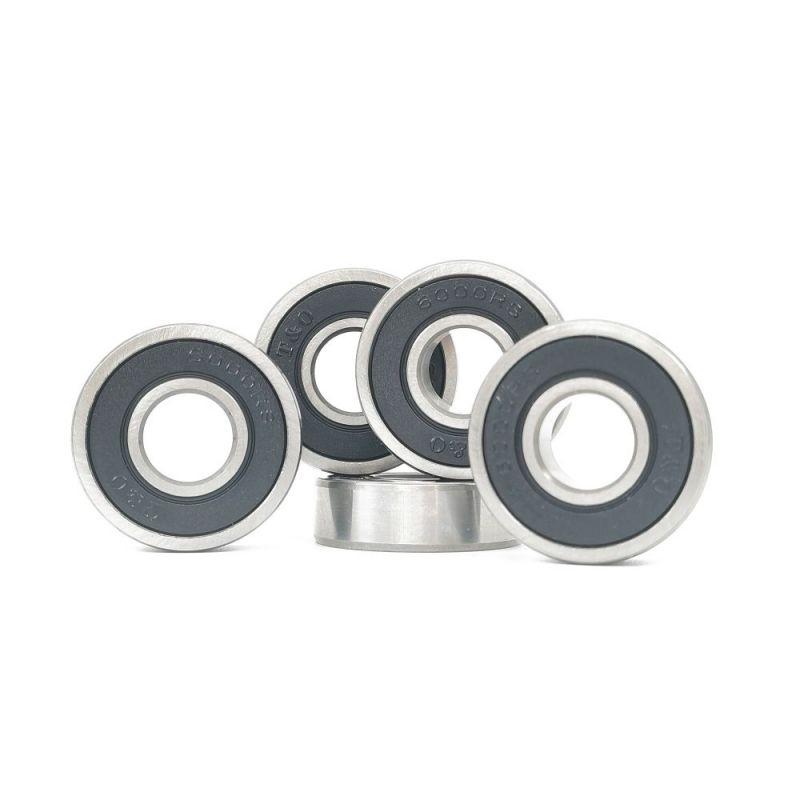
Le résultat classique de ce processus Roulement à billes à gorge profonde scellé en fer double 608ZZ Roulement en acier chromé de 8 x 22 x 7 mm avec doubles boucliers métalliques — la petite taille la plus courante dans les moteurs, les outils et le matériel. Afficher les spécifications du produitAvant l'emballage, les qualités à faible bruit passent des tests de vibration à 100 %, tandis que les qualités standard sont vérifiées par échantillonnage. Chaque roulement reçoit un film d'huile antirouille et un emballage scellé. La préservation fait partie de la fabrication et n'est pas une réflexion secondaire : un roulement dimensionnellement parfait qui rouille dans un entrepôt humide avant l'installation est toujours considéré comme une livraison défectueuse.
Certains roulements sont conçus pour être silencieux et respectueux de la surface plutôt que pour être extrêmement durs, et cela est obtenu grâce à un deuxième processus de moulage qui enveloppe la bague extérieure dans du plastique ou du polyuréthane.
Le roulement de base – généralement de taille série 608, 626 ou 6000 – est lavé et monté dans un noyau de moule. Du plastique fondu ou du polyuréthane thermoplastique est injecté autour de l'anneau extérieur, s'y adhère en refroidissant et sort avec le profil de travail formé au cours de la même étape : une bande de roulement plate pour les rouleaux, une rainure en V ou une rainure en U pour les rails coulissants, dans des couleurs telles que le blanc, le noir, l'orange et le vert que les clients utilisent pour que leurs gammes de produits soient identifiables d'un seul coup d'œil.
Le revêtement modifie le comportement de l'ensemble de la roue. Les couches de plastique et de PU atténuent le bruit métallique que l'acier dur transmet aux cadres de meubles, aux portes coulissantes, aux fenêtres et aux structures de convoyeurs ; ils protègent les surfaces contre lesquelles roulent les roulements des rayures et de l'usure ; et le polyuréthane ajoute une adhérence et une absorption des chocs pour les roues de chariot et de transport, généralement spécifiées dans la bande de dureté 85-95 Shore A. Dans les meubles, les produits pour bébés et la quincaillerie pour la maison, la couche enduite fait souvent la différence entre un produit qui semble bon marché et un produit qui semble fini.
Le risque technique est l’adhésion. Un revêtement mal adhéré peut se délaminer après des semaines de laminage, et bien que la défaillance semble être un problème de revêtement, la cause profonde est généralement la préparation de la surface, la chimie de liaison ou la conception du moule. Les producteurs fiables traitent le revêtement comme un processus avec ses propres inspections – tests de traction sur des échantillons, calendriers d'entretien des moules et contrôles de dureté sur la couche durcie – plutôt que comme une simple opération de trempage.
Exemple de roulement revêtu PU608267 Roulement à billes à gorge profonde avec revêtement PU Un roulement de base 608 avec une couche de polyuréthane moulée pour un fonctionnement silencieux et une protection de surface dans les rouleaux et les systèmes coulissants. Afficher les spécifications du produitUne usine fiable teste trois fois : sur l'acier entrant, aux étapes d'usinage critiques et sur les roulements finis. La suppression de l'une des trois couches pour réduire les coûts finit par se traduire par des plaintes concernant le bruit, une durée de vie réduite ou des retours sur le terrain.
Le bruit mérite une attention particulière car il s'agit de la plainte de qualité la plus courante des produits finis, et il est déterminé par une combinaison de facteurs (qualité de la bille, finition du chemin de roulement, propreté et graisse) plutôt que par une seule mesure. Le classement à 100 % d'une production à faible bruit est ce qui différencie un roulement qui bourdonne d'un roulement qui gémit, et les techniques qui le sous-tendent forment une discipline à part entière ; cet article sur comment les usines contrôlent le bruit et les vibrations des roulements à billes à gorge profonde les couvre en détail.
La traçabilité des lots boucle la boucle. Chaque lot de production est lié au numéro de chaleur de l'acier et en arrière à partir de la liste de colisage. Ainsi, lorsqu'un client signale un problème des mois après la livraison, l'usine peut isoler les lots concernés au lieu de deviner. Cette capacité reste invisible jusqu’au jour où elle est nécessaire – et ce jour-là, elle décide si une réclamation sera réglée en quelques jours ou si elle sera débattue pendant des mois.
Deux devis pour la même taille 608 peuvent différer d’un tiers, et les deux fournisseurs peuvent être totalement honnêtes. La différence se cache presque toujours à cinq endroits, l'habitude pratique est donc de noter chacun par écrit avant de comparer les prix.
Chaque ligne non vérifiée constitue un risque d'approvisionnement documenté. L'acier sous-spécifié donne lieu à des plaintes concernant le bruit dans les moteurs finis ; le classement des vibrations manquant se transforme en retours de produits de vente au détail ; un mauvais joint entraîne un lessivage de la graisse dans les équipements humides. Aucun de ces risques n’apparaît sur une liste de prix, c’est pourquoi ils doivent plutôt figurer dans la confirmation de commande.
Un exercice utile consiste à poser à chaque fournisseur les trois mêmes questions (quel acier, quelle dureté, quel degré de vibration) et à demander les rapports qui étayent les réponses. Les fournisseurs qui testent régulièrement répondent avec des documents en quelques heures ; les fournisseurs qui s'appuient sur des réclamations répondent par des adjectifs. La rapidité et le contenu de cette réponse vous en disent plus sur l’usine que n’importe quelle page de catalogue.
Les tailles de catalogue standard couvrent la plupart des applications, mais les commandes les plus importantes commencent souvent par un dessin client auquel aucun catalogue ne correspond – et c'est là que la profondeur du processus d'une usine devient visible.
Les travaux non standard suivent un itinéraire fixe : revue de dessins ou d'échantillons, confirmation de faisabilité sur les matériaux et les tolérances, préparation des outillages, production d'échantillons, approbation, puis fabrication par lots avec le même système d'inspection que les pièces standards. Les demandes typiques incluent des bagues intérieures étendues sur un ou deux côtés pour des dispositions de montage spéciales, des versions à double rangée de petites tailles, des largeurs spéciales et des roulements revêtus avec des profils ou des couleurs de bande de roulement personnalisés.
La décision de personnaliser est avant tout économique. Si un roulement standard peut être adapté avec une entretoise ou une modification mineure de la conception, cette solution est généralement moins chère et plus rapide. Si l'architecture de la machine dépend de la pièce spéciale - comme c'est souvent le cas dans les moteurs, les systèmes coulissants et les équipements de convoyage - alors une source non standard éprouvée vaut mieux que la refonte du produit autour d'une taille de catalogue. La gamme de pièces à bague allongée, de dimensions spéciales et rectifiées avec précision, disponible en roulements de précision non standard personnalisés montre à quel point cette catégorie s’étend dans la pratique.
La plupart sont fabriqués en acier chromé à haute teneur en carbone, nuance AISI 52100 (également vendu sous les noms 100Cr6, SUJ2 ou GCr15), traité thermiquement à 60-64 HRC. Les environnements corrosifs utilisent l'acier inoxydable AISI 440C pour la dureté avec résistance à la rouille, ou AISI 304 lorsque la résistance maximale à la corrosion compte plus que la capacité de charge. L'acier au carbone apparaît principalement dans les produits légers et peu coûteux.
Les boules sont frappées à froid à partir de fil avec une couture flash, lisses, traitées thermiquement, puis meulées et rodées entre des plaques rainurées. Étant donné que les billes tournent librement et de manière aléatoire dans ces rainures, chaque point de la surface rencontre l'abrasif de manière égale et les points saillants s'usent jusqu'à ce que la sphère atteigne un niveau moyen. Le résultat est gradué : le grade 100 autorise environ 2,5 microns d’écart, le grade 10 en autorise 0,25.
Plus élevé signifie plus précis, pas universellement meilleur. Les classes ABEC (ou ISO P) définissent uniquement les tolérances dimensionnelles et de fonctionnement, et non la qualité de l'acier, le bruit, les joints ou la lubrification. La plupart des moteurs, pompes et appareils fonctionnent correctement sur P0/ABEC 1 ; payer pour P5 ou plus est logique principalement pour les broches à grande vitesse ou de précision. Faites correspondre la classe à la candidature et mettez-la par écrit sur la commande.
ZZ utilise deux boucliers métalliques sans contact : faible traînée, bon contre les grosses poussières, modeste protection contre l'eau. Le 2RS utilise deux joints de contact en caoutchouc qui touchent la bague intérieure : bien mieux contre la poussière fine et l'humidité, un couple légèrement plus élevé et un plafond de température pratique autour de 110 °C. Les environnements secs, rapides et propres conviennent à ZZ ; les environnements humides ou poussiéreux conviennent au 2RS.
Le revêtement, moulé autour de la bague extérieure, amortit le bruit, protège les surfaces contre lesquelles le roulement roule et, avec le PU, ajoute une adhérence et une absorption des chocs aux chariots et aux convoyeurs. Les profils tels que les rainures en V, les rainures en U et les bandes de roulement plates sont formés directement dans le moule, et les couleurs aident à identifier les gammes de produits. La qualité du revêtement dépend principalement de l’adhérence, c’est pourquoi les tests de traction sur échantillons sont importants.
Oui. Les usines aux capacités non standard fabriquent régulièrement des bagues intérieures allongées, des largeurs spéciales, des versions à double rangée et des conceptions revêtues ou rainurées à partir de dessins ou d'échantillons des clients. L'itinéraire passe par l'examen des dessins, la faisabilité et l'outillage, l'approbation des échantillons, puis la production par lots. Les questions pratiques à poser à un fournisseur concernent donc le délai de livraison de l'échantillon et l'inspection appliquée au lot personnalisé.


Produits
Contactez-nous
Site mobile
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved